Shandong Qilu Industrial Co., Ltdへようこそ

 Japanese
 English
 Arabic
 Bulgarian
 Bengali
 Czech
 Danish
 German
 Greek
 Spanish
 Finnish
 French
 Hindi
 Croatian
 Hungarian
 Indonesian
 Italian
 Korean
 Lithuanian
 Dutch
 Norwegian
 Polish
 Portuguese
 Romanian
 Russian
 Slovak
 Slovenian
 Swedish
 Thai
 Turkish
 Ukrainian
 Vietnamese
 Tagalog
 Malay
 Estonian
 Catalan
 Latvian
 Urdu
 Serbian
 Persian
 Swahili
 Albanian
 Armenian
 Icelandic
 Bosnian
 Luxembourgish
 Afrikaans
Japanese English
Arabic
Bulgarian
Bengali
Czech
Danish
German
Greek
Spanish
Finnish
French
Hindi
Croatian
Hungarian
Indonesian
Italian
Korean
Lithuanian
Dutch
Norwegian
Polish
Portuguese
Romanian
Russian
Slovak
Slovenian
Swedish
Thai
Turkish
Ukrainian
Vietnamese
Tagalog
Malay
Estonian
Catalan
Latvian
Urdu
Serbian
Persian
Swahili
Albanian
Armenian
Icelandic
Bosnian
Luxembourgish
Afrikaans

ミニ掘削機用の油圧親指の選び方
ミニ掘削機に適切な油圧親指を選択すると、造園や資材運搬作業がより速く、より安全で、よりクリーンになります - 特に、完成した表面を擦ることなく、岩を設置したり、丸太を移動したり、ブラシをつまんだりするガイドでは、親指のサイズと仕様を決定し、バケットとカプラーとの適合性を確認し、油圧とホースの配線を計画して、驚くことなく正確な制御を実現するための実証済みの段階的なワークフローを提供します。.
主なポイント
- ジオメトリから始めます。親指の長さをバケット先端の半径に合わせ、クイックカプラーのスタックの高さを測定値に含めます。.
- 岩、丸太、ブラシの場合、湾曲した鋸歯状のマルチタイン親指により咬合力と被覆率が向上します。真っ直ぐなプロファイルにより、収納力と視認性が向上します。.
- メインピンの親指は通常、約 120 ~ 130° の回転をカバーします。プログレッシブリンク設計により約 180° に近づくことができ、到達範囲と精度が向上します。.
- Mini は通常、標準の補助油圧装置で 8 ~ 20 gpm で約 3,000 ~ 4,100 psi で動作します。オペレーターのマニュアルで常に正確なモデルの仕様を確認してください。.
- ホースの配線、レリーフ/バルブ、ドライフィットチェックを計画して、干渉、漏れ、ブーム接触を防ぎます。.
油圧式親指の仕組み、そしてなぜ幾何学が重要なのか
油圧式親指は、バケツに作用する制御可能な「クランプ」を追加し、不規則な素材を巧みに握って配置できるようにします。 予測可能な制御の2 つのキーは次のとおりです:
- 親指の長さと歯の間隔をバケツの歯弧と歯の間隔に合わせる; そして
- 完全な回転経路を確保すると、作業位置と収納位置の両方でスティック/ブームと地面がクリアされます。.
基礎となる力学の文脈については、の概要の流体力の基本を参照してください 油圧, 、 の 役 油圧シリンダー 力と動き、および一般的なレイアウト 掘削機 ブーム/棒配置。これらの参考文献では、圧力と流れがどのようにクランプ力と速度に変換されるかを説明しています。.
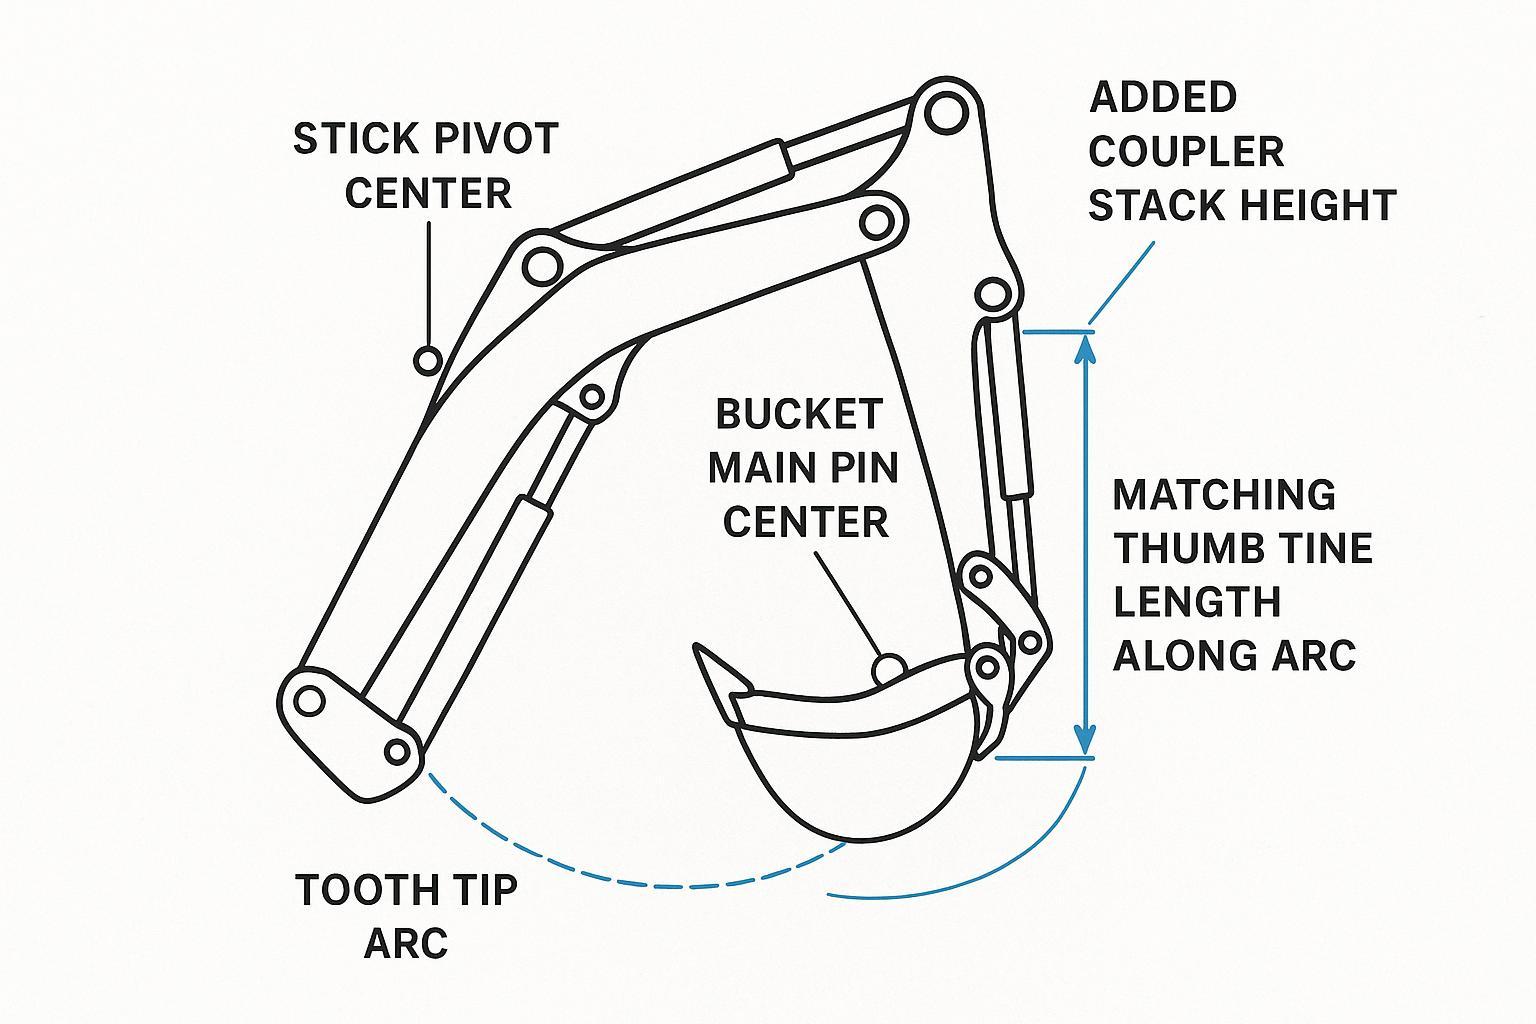
上の図は、以下のワークフローで使用する 5 つの重要な測定値を示しています。スティック ピボット センター、バケット メイン ピン センター、歯先アーク (バケット チップ半径)、追加されたクイック カプラー スタックの高さ、およびそれに沿った一致する親指の歯の長さです。円弧。.
クイック フィット & バイ チェックリスト (印刷可能)
この 1 ページのチェックリストを使用して、添付ファイルのサプライヤーに提供するデータを収集し、注文前に適合性を確認します。.
| 項目 | 記録するもの | なぜそれが重要なのか |
|---|---|---|
| 機械/重量クラス | 例えば、1~2t、3~4t、5~6t | 一般的な PSI/GPM と親指のサイズ範囲をガイドします |
| 補助油圧 | 動作圧力 (psi) および流れ (gpm);シングル対ツーウェイ | シリンダー/弁の互換性と速度を保証します |
| クイックカプラー | はい/いいえ; モデル/タイプ; スタックの高さ(mm/in) | バケットアークを変更します;親指の本体を長くする必要がある場合があります |
| バケット 先端 半径 | 中央から先端までの円弧の長さ (mm/in) | 親指の長さの選択のプライマリドライバ |
| バケツの歯 | 歯の数および間隔; バケツの幅 | タインカウント/間隔と親指の幅をメッシュとカバーに合わせます |
| 希望する回転 | メインピンとプログレッシブリンク | 到達と精度対シンプルさとコスト |
| 親指 ビルド | タインプロファイル(湾曲/直線)、鋸歯状; 耐摩耗鋼; 硬化ブッシュ/ピン; 交換可能な摩耗パッド; 腐食保護 | グリップ力、耐久性、長期的な保守性を決定します |
| ホースルーティング プラン | ポートの向き、ガード、クランプポイント、スラック | つまんだり、ねじったり、摩耗したりするのを防ぎます |
ヒント: 歯の間隔とバケットの詳細を測定しながら、バケットサプライヤーのページで互換性のある歯のプロファイルと幅を確認することもできます (ここでは掘削機のバケットカテゴリなど): 掘削機のバケット.
ミニ掘削機作業用の油圧親指のサイズワークフロー (岩、丸太、ブラシ)
精度と表面保護が重要なミニ掘削機の作業に適した油圧親指を選択するには、次の手順に従ってください。.
1 はバケットの先端の半径を測定し、カプラーのために考慮します
- バケットメインピン中心からバケット歯先アークの半径を測定します。クイックカプラーを使用する場合は、バケットアークの形状が変化するため、カプラーのスタック高さを有効半径に追加します。.
- ターゲットの親指の歯の長さは、その大きく修正された円弧に沿って、先端が作業範囲全体でバケットの歯ときれいに噛み合うようにする必要があります。.
短い作業例:
- バケット先端半径 (R) = 17.5 インチ
- クイックカプラー スタックの高さ (C) = 1.5 インチ
- 実効半径 (Re) = R + C = 19.0 インチ
- ターゲットの親指の歯の長さ ue Re。取り付けクリアランスと希望する咬合角にわずかな余裕があります。.
2 はバケツにタイン数/間隔および幅を一致させます
- タインカウント/間隔は、歯と歯が干渉することなくインターリーブするように、バケツの歯数/間隔に対応する必要があります。これにより、ポイントローディングが防止され、岩のような不規則な形状のグリップが向上します。.
- 幅のガイダンス: バケットの作業幅全体にわたって安定したカバレッジを提供する親指の幅を選択してください。 、マルチタイン親指は、負荷を広げ、ログ/ブラシを安定させます; 狭いオプションにより、視認性が向上し、重量が軽減されます。.
3 はあなたの使用例のための回転タイプを選びます
- メインピンの親指: 多くの場合、回転温度は約 120 ~ 130° です。これらはよりシンプルで、幅広い互換性があり、一般的な造園や軽いマテリアル ハンドリングに適しています。.
- プログレッシブリンクの親指: シリンダーと親指の間のリンケージのおかげで、約 180° 回転に近づくことができます。リーチを追加すると、特に狭いヤードで、機械の近くで岩/丸太をむしり取り、正確に配置するのに役立ちます。.
4) 意思決定マトリックス: 設計をタスクにマッピングします
| タスク | Tine プロフィール | 鋸歯状 | 回転タイプ | 親指の幅 |
|---|---|---|---|---|
| 岩(不規則な形状) | 曲線、マルチタイン | 攻撃的 | プログレッシブリンクが望ましい;メインピンは許容されます | 中規模から全範囲をカバーします |
| ログ | 曲線、マルチタイン | 中程度~攻撃的 | どちらか;プログレッシブにより、杭の周囲のリーチが向上します | 安定性を考慮して中幅 |
| ブラシ | 曲線または直線; マルチタイン | 中程度 | どちらか; 速度/可視性を優先します | バケットの幅に合うように中 |
| 完成した表面付近の精度 | まっすぐ; 2~3本の歯 | 軽度~中度 | 多くの場合、メインピンは視認性に十分です | オーバーハングを軽減するために狭~中 |
購入前に確認する必要があるビルドおよびパフォーマンスに関するメモ:
- スチール仕様: タインと高品質の溶接で強化されたフレームに耐摩耗性のプレートを探します。.
- ピンおよびブッシュ: 堅くされた、greasableブッシュおよび適切なサイズのピンは演劇を減らし、耐用年数を伸ばします。.
- 摩耗部品:交換可能な摩耗パッド/鋸歯状のエッジにより、メンテナンスが簡素化され、時間の経過とともに噛みつきが維持されます。.
- 腐食保護: コーティングおよび適切なペンキの適用範囲はぬれた造園の仕事で錆を遅くします; 取付けの後でタッチアップします.
プロのヒント: 靴のトレッドのような歯の鋸歯を考えてください。噛みつきが増えると、滑りやすく不規則な素材ができますが、コントロールに注意しないと、多すぎると表面が擦れたり、傷ついたりする可能性があります。.
ミニ用の油圧および配管 (圧力、流れ、バルブ、配線)
動作圧力によってクランプ力が決まります; 流れは速度と応答性を支配します。 miniは一般的にこれらの一般的なバンドで動作します (オペレーターのマニュアルで常に確認します):
| ミニショベルクラス | 典型的な補助圧力 | 代表的な補助流 |
|---|---|---|
| 1~2トン | ~3,000 psi | ~5~17gpm |
| 3~4トン | ~3,500~4,100psi | ~7~17gpm |
| 5~6トン | ~3,600~4,100psi | 最大約22gpm |
シンプルなビジュアルスナップショット(例示):
オー圧力 (psi) 1 ~ 2 t | 涔 (ネ3,000) 3 ~ 4 t | 涔 (ネ3,500 ~ 4,100) 5 ~ 6 t | 涔 (ネ3,600 ~ 4,100) オー流 (gpm) 1 ~ 2 t | 涔 (ネ5 ~ 17) 3 ~ 4 t | 涔 (ネ7 ~ 17) 5 ~ 6 t | 涔 (最大 22)
油圧プランニングチェックリスト:
- 回路モード: 双方向 (複動) フローを確保し、親指が電源が入って開閉します。.
- 救済/過圧: 機械圧力にシリンダーの評価を一致して下さい; シールの損傷およびピン/ブッシュの摩耗を避けるために救済の保護を使用して下さい。.
- ホースのルーティング: ガード、クランプ、およびフル回転パスのための弛みを加えます; ピンチポイントおよび棒の周りのねじれを避ける。.
- 汚染制御: カプラーを清潔に保ち、切断されたときは閉じてください。システム内の破片が摩耗を促進します。.
流体の力と力/面積の関係の背後にある物理学については、「」を参照してください 油圧 そして 油圧シリンダー. 。 最終的な設定およびプロシージャのためのあなたのOEMオペレーターおよびサービス マニュアルに常に延期して下さい。.
クイックカプラーの互換性と輸送/積み込みチェック
カプラーはジオメトリを変更します 購入する前に:
- カプラーを使用することを宣言し、そのスタック高さをサプライヤーに提供します。.
- ドライフィットまたは回転経路をシミュレートして、ブーム/スティック接触、地面の干渉、またはトレーラーの安全なエンベロープを超えた輸送オーバーハングがないことを確認します。.
- 親指をスティックの中心に置き、取り付けガイドに従ってギャップ/シムの要件を確認します。小さな位置ずれにより、噛み合いが悪くなり、摩耗が不均一になる可能性があります。.
代替案を選択する時期 (グラップラーとスクリーニング)
親指は多用途ですが、専用のツールが勝つことがあります:
- 一日中重いログ処理? 専用のグラップルは、ステージングとソートの速度が速くなります ここでオプションを探索します: 掘削機の丸太のグラバー.
- 配置する前に、岩石や表土から微粉を分離する必要がありますか?スクリーニングアタッチメントにより、手戻りやマテリアルハンドリングパスが減少します: 参照 掘削機スクリーニングバケット.
バケットの更新期限がある場合は、歯のスタイル/間隔が計画されている親指と噛み合うことを確認してください。現在のオプションを確認してください 掘削機のバケット ページ.
実例(中立、非宣伝)
公開されているスペックと簡単なチェックリストを使用してワークフローを歩きましょう。 から調達した 3 ~ 4 t ミニ掘削機を実行するとします Qilu Machinery の:
- オペレーターマニュアルでは、約 3,700 psi および約 12 gpm の補助油圧装置を確認しています。.
- バケット先端の半径は 18.5 インチです。スタック高さが 1.0 のクイック カプラーも実行するため、有効半径は 19.5 インチになります。.
- 円弧に沿って約 19.5 インチに一致するターゲット タインの長さ、バケットに合わせて中幅、および簡単にするためにメインピンの回転を備えた、湾曲した鋸歯状のマルチ タイン親指を選択します。.
- スティックに沿ったクランプ、シリンダーポート近くのガード、および完全に伸びたときにねじれないようにするための十分なたるみを備えたホースルーティングを計画します。.
- 乾式機能テストでは、バケットの歯とのきれいな噛み合い、積み込み時のブーム接触がないこと、安定した輸送寸法を検証します。.
これは、同等のミニで再利用できるチェックリスト主導のプロセスを反映しています。.
トラブルシューティングとメンテナンス(スムーズかつ安全に保管してください)
| 症状 | 考えられる原因 | 修正 |
|---|---|---|
| キノコ/ピンまたはシリンダーアイのウェア | 過圧、側面荷重、潤滑不良 | リリーフ設定を確認し、テクニックを改善し (親指をバケツに譲らせます) 、 スケジュール通りに潤滑します |
| 親指が完全に閉まらないか、ゆっくりと開きます | 流量制限、ダイバータバルブ設定、キンクホース | バルブの向きを確認し、ホースにねじれがないか検査し、双方向フローモードを確認します |
| グリップ力が悪い、噛みつきが不均一 | タイン/歯の位置ずれ、タイン間隔の間違い、中心から外れた取り付け | インストールガイドごとの再中心; バケットの歯に一致するタイン間隔を選択します |
| 回転中のブームまたは接地 | カプラー スタックの高さは無視されます; 間違った親指の長さ | 再測定有効な半径; カプラーの使用を指定して下さい; 親指の長さか停止を調整して下さい |
| 本体または溶接部の亀裂 | サイドローディング、バックドラッグ、こじりバーとしての誤用 | 技術を調整して下さい; 点検し、修理して下さい; 鋼鉄spec/設計が適用に適することを保障して下さい |
基本的なケアスケジュール: 接続前にカプラーを拭き、アタッチメントのスケジュールに従ってグリースを塗り、ホースとガードを毎日検査し、ピン/ブッシングプレイを毎週チェックします。ファスナーのトルクとロックバックブラケットを定期的に確認します。掘削付近の一般的な吊り上げの安全性と作業計画については、OSHA のレビューを行ってください 溝掘り検査と掘削検査 そして トレンチ/掘削リソース.
次のステップとさらなる読書
- この記事のクイック フィット & バイ チェックリストに記入し、測定値を 2 回確認してください (チップ半径とカプラー スタックの高さが不適合の通常の原因です)。.
- 最大リーチと配置の繊細さが必要な頻度に基づいて、メインピンとプログレッシブ リンクを決定します。.
- 補助油圧装置 (psi/gpm) を確認し、注文前にホースの配線とリリーフ/バルブを計画して、取り付けがプラグアンドプレイになるようにします。.
- 関連ツールを探索する: 掘削機のバケット, 掘削機の丸太のグラバー, 、 および 掘削機スクリーニングバケット.
圧力と流れがどのように動きを生み出すかについての基本的な背景については、「」を参照してください 油圧 そして 油圧シリンダー. 。 安全な職務計画については、OSHA を参照 溝掘りおよび掘削リソース.
SEO 注: このガイドでは、現場での十分な情報に基づいた意思決定に役立つ、形状、回転、油圧、安全性の考慮事項など、造園やマテリアル ハンドリングにおけるミニ掘削機のタスクに油圧式親指を選択する方法に焦点を当てました。.