Shandong Qilu Industrial Co., Ltdへようこそ

 Japanese
 English
 Arabic
 Bulgarian
 Bengali
 Czech
 Danish
 German
 Greek
 Spanish
 Finnish
 French
 Hindi
 Croatian
 Hungarian
 Indonesian
 Italian
 Korean
 Lithuanian
 Dutch
 Norwegian
 Polish
 Portuguese
 Romanian
 Russian
 Slovak
 Slovenian
 Swedish
 Thai
 Turkish
 Ukrainian
 Vietnamese
 Tagalog
 Malay
 Estonian
 Catalan
 Latvian
 Urdu
 Serbian
 Persian
 Swahili
 Albanian
 Armenian
 Icelandic
 Bosnian
 Luxembourgish
 Afrikaans
Japanese English
Arabic
Bulgarian
Bengali
Czech
Danish
German
Greek
Spanish
Finnish
French
Hindi
Croatian
Hungarian
Indonesian
Italian
Korean
Lithuanian
Dutch
Norwegian
Polish
Portuguese
Romanian
Russian
Slovak
Slovenian
Swedish
Thai
Turkish
Ukrainian
Vietnamese
Tagalog
Malay
Estonian
Catalan
Latvian
Urdu
Serbian
Persian
Swahili
Albanian
Armenian
Icelandic
Bosnian
Luxembourgish
Afrikaans
2026 年の変化: 重機の信頼性が初期コストを上回る理由
これを想像してみてください。中規模の造園請負業者が $400,000 の自治体契約を獲得し、新しく購入した造園業者を配備します ミニショベル 3 日目に、そして 2 週目までに失速するのを見ます ――永久に ――この機械は市場で最も安価な選択肢でした。ダウンタイムのコスト?アイドル状態の労働力、レンタル機器、契約上のペナルティが約 $18,000。初期の節約は? $6,000。.
このシナリオは、ほとんどの調達チームが認めているよりも、建設現場や農場全体で頻繁に展開されます。. 機械のダウンタイム 単なる運営上の不便ではない ――それは連鎖的な財務上の出来事だ 農業では、繁忙期に収穫機が1日故障すると、数週間にわたるマージンが失われる可能性がある 建設では、設備の停滞によりペナルティ条項が引き起こされ、築くのに何年もかかった顧客との関係が損なわれる。.
信頼性はプレミアム機能ではありません ――調達の決定がまったく決定であったかどうかを決定するベースラインです。.
データはこれを決定的に裏付けています。 「ガートナーのサプライチェーン調査」によると、, サプライチェーンの専門家の75%は現在、可能な限り低いコストよりも信頼性と品質を優先しています 新しい製造パートナーを選択するとき。 「最低入札者」モデルは急速に地位を失いつつあります。.
この変化は、B2Bバイヤーが工場直接調達に取り組む方法を再構築しています。デジタルツール ――ビデオによるライブ工場監査から標準化まで 工場監査チェックリスト ¤ 単一の注文書が署名される前に、メーカーの評価がこれまで以上に簡単になりました。購入者はもはや目隠しをしていません。.
この新しいアプローチの中心となるのは次のとおりです 総所有コスト (TCO) ¤ 購入価格、部品の入手可能性、メンテナンス間隔、および動作寿命を計算するフレームワーク。 のような機器の場合 ミニショベルとコンパクトトラクター, 、TCOの絵は、特にあなたが考慮に入れるとき、ステッカーの価格とは劇的に異なって見えます 長期所有コスト 5 年から 10 年のサービス期間全体にわたって。.
次のガイドは、最新の工場監査の各重要な段階、つまり工場自体の技術的基盤から始めます。.
ステップ 1: 技術インフラストラクチャと ISO コンプライアンスを検証します
単一の注文書が署名される前に、基本的な質問が真剣に行われます 重機製造 評価は簡単です。この工場には、時々だけでなく、一貫して機器を構築するためのシステムが導入されていますか?生産環境がそれらをバックアップできない場合、派手なパンフレットや競争力のある価格設定はほとんど意味がありません。.
ISO 9001:2015 認証の検証
ISO 9001:2015 工場が文書化されたものを稼働していることを確認するための世界的なベンチマークです 品質マネジメントシステム (QMS) ¤ 何かがうまくいかなかったときに機械がどのように設計、構築、テスト、修正されるかを管理する内部フレームワーク。 B2B 購入者にとって、この認定は良いものではありません。最低参入要件です。.
通常、サプライヤーは、それらの証明書が最新であるかスコープにあるかを購入者が確認することなく、WebサイトにISOロゴを表示し、常に実際の証明書を要求し、発行機関のレジストリと相互参照することを確認します 証明書スコープ 慎重に ――掘削機、トラクター、スキッドステアローダーなど、お客様の機器カテゴリに関連する製造プロセスを明示的にカバーする必要があります。 「管理サービス」のみを対象とした証明書は、生産品質についてまったく保証しません。.
研究開発能力とカスタム仕様のサポートの評価
特殊な機器または改造された機器を調達する購入者 ――たとえば、a カスタム仕様のトラクター構成 または、非標準アタッチメントを備えたコンパクトなローダー ⁄ 工場のエンジニアリングの深さを調査する必要があります 主な質問には、工場が社内の機械エンジニアを雇用しているか、または完全にアウトソーシングされた設計に依存しているか、専用のプロトタイピングエリアまたはCADシミュレーション機能があるか、および工場は設計反復間の文書化されたパフォーマンス比較を提供できるか 純正の研究開発インフラストラクチャを備えた工場は、これらの質問に詳細なしで迅速にカタログスペックにピボットします。.
生産ラインの能力を検証します
コンポーネントレベルの検証は、多くのバイヤーが不足しているところです。 バーチャルまたは対面での生産ツアーのリクエストは、オプションのステップではなく、標準的な慣行である必要があります。 具体的には、工場が3 つの重要なサブシステムに対して直接制御 ⁄ または最低限透明な監視 ⁄ を維持していることを確認します:
- 油圧システム: シリンダー、ポンプ、制御バルブの調達
- パワートレインとエンジン: エンジンが社内で製造されているか、検証可能なサードパーティのサプライヤーから調達されているか
- シャーシと構造製作: 溶接の標準および鋼鉄等級の文書
理解 総所有コスト この段階から始まります ――これらのサブシステムの生産ショートカットは、将来のメンテナンスコストの主な要因となります。.
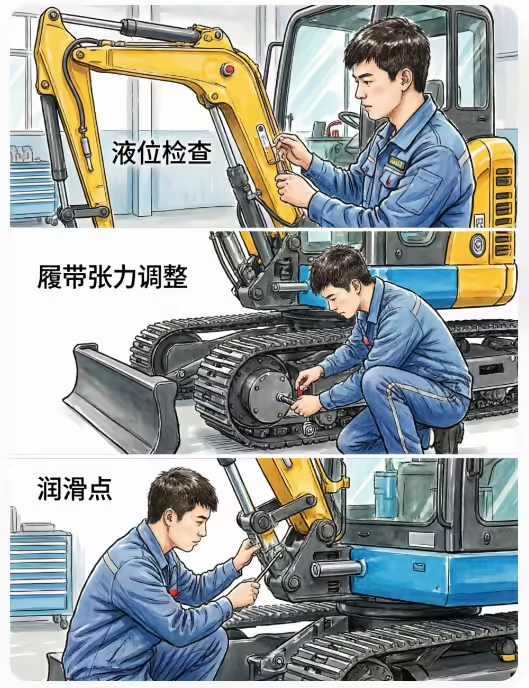
検証チェックポイント: QMS マニュアル要求
工場の最初の評価の終了時に、正式に工場の評価を要求します 品質マネジメントシステムマニュアル. 信頼できるサプライヤーは、最低限、QMSスコープ文書、内部監査スケジュール、是正措置ログ、および重要な組み立て段階のための文書化された標準作業手順(SOP)を提供します。この文書を共有することをためらうこと自体が危険信号です。.
ベースライン コンプライアンスとインフラストラクチャを確認したら、次のステップは実際の生産現場に注目することです ――まさに、構造化された工場監査チェックリストが不可欠になる場所です。.
ステップ 2: 重機工場監査チェックリスト
ISO準拠と技術基盤が確認されていること ―― ステップ1 でカバーされているように ―― デューデリジェンスの次の層は、実践的な監査そのものです ―― これは、セキュリティの面で確固たるものです ダイレクトソーシングガイド 信頼できる機器を手に入れるバイヤーと、他人の品質問題を継承するバイヤーを分離 構造化されたチェックリストなしで工場のフロアを歩くことは、塗装をチェックするだけで車両を検査するようなものです 以下は、資本をコミットする前に重機の生産施設を監査するためのカテゴリーごとのフレームワークです。.
原料検査
耐久性のある掘削機、トラクター、スキッドステアローダーの基礎は、生産ラインに供給するものから始まります。規格外の鋼材グレードは、下位工場で最も一般的な ――そして最も目立たない ――コスト削減策の 1 つです。.
- ■ フレームやブームに使用されるすべての構造用鋼の工場証明書をリクエストします
- ■ 油圧部品の調達 (シリンダー、ポンプ、バルブ) を検証 ⁄ OEM グレードの部品を使用しているか、アフターマーケット相当の部品を使用しているかどうかを確認します
- ■ ■ ■ ay ay (アオー) 事前販売連絡時に受け取った製品データシートと材料仕様を照合します
- ■ 耐荷重部品の鋼種について具体的に質問してください。高張力鋼 (通常は 355 MPa 以上) は高品質のビルドで標準的です
持続的な高馬力用途向けに設計されたトラクターを評価する場合、鋼材とドライブトレインのコンポーネントの調達を理解することが重要です。に関するこのガイド 高HPトラクターのスペックの評価 材料の品質が実際のパフォーマンスにどのような影響を与えるかについて役立つコンテキストを提供します。.
プロセス内品質管理
信頼できる工場は、溶接、組立、油圧試験の標準化されたプロセスに従います ――そして、それを証明する文書も用意されているでしょう。工程内管理を見せることに抵抗する工場は、重要なことを教えてくれます。.
- ■ 溶接ステーションを観察する: 一貫したビードの品質、目に見える多孔性がないこと、および表示されている適切な溶接継手の分類を探します
- ■ 溶接工が現在の認証 (ISO 9606 または同等のもの) を保持していることを確認します
- ■ 組立ラインのドキュメントを確認する ¤ 各ユニットには、各構築段階を追跡するトラベラー カードまたはデジタル ログが必要です
- ■ ayu 水力サブアセンブリ領域を清潔さプロトコルのためにチェックします; この段階での汚染は、現場での故障を引き起こします
最終テストプロトコル
これは交渉不可能な段階です 厳格な最終テストをスキップする機器は、港を出た瞬間に責任を生み出します。.
- ■ ショベル: 100% 定格容量での負荷試験で、サイクルカウントと圧力測定値が文書化されています
- ■ トラクター: RPM 範囲にわたる完全な PTO 係合テスト。出力トルク測定値が記録されます
- ■ 油圧システム: 耐圧試験 (通常、最低 10 分間 1.5 倍の作動圧力)
- ■ テスト レポートのコピーをリクエスト ⁄ 評判の良い工場では、これらをシリアル番号で保管しています
環境および安全コンプライアンス
北米または EU に輸入するバイヤーにとって、輸出コンプライアンスはオプションではありません。税関で故障したり、高額な改修が必要な機器は、工場が提供する価格上の利点を排除します。.
- ■ 排出ガス適合性の確認(米国輸入の場合はEPA Tier 4 Final、EUの場合はStage V)
- ■ 該当する場合、CE マーキング文書を確認します
- ■ 電子部品の RoHS 準拠を確認します
- ■ 工場レベルの環境認証を確認してください (ISO 14001 は信頼できる信号です)
クイック参照監査テーブル
| 監査項目 | 何を探すべきか |
|---|---|
| 製鉄所の証明書 | グレード仕様、ヒート番号、サードパーティのラボスタンプ |
| 油圧 コンポーネント 調達 | OEM ブランドまたは認定された同等の文書 |
| 溶接機の認証 | ISO 9606 カード、更新日 2 年以内 |
| 組立ライントレーサビリティ | シリアルリンクされたトラベラー カードまたはデジタル ビルド ログ |
| Load/PTO テスト レポート | 署名、日付、ユニットシリアル番号ごとに保存されます |
| 排出ガスに関する文書 | 注文された特定のモデルに一致する EPA/CE 証明書 |
| 環境コンプライアンス | ISO 14001 証明書、現在の監査日 |
徹底した工場監査は、交渉においても、長期的なリスク軽減においても、真のレバレッジ (てこ) を生み出します ―― しかし、監査自体は、半分しか物語らないのです。 何が起こるのか 後 販売 ¤ 800 時間目に油圧シールが故障した場合、またはプロジェクトの途中で交換部品が必要な場合 ¤ 工場パートナーとの関係が真にテストされる場所です。これがまさにステップ 3 の次の取り組みです。.
ステップ3: アフターセールスサポートと技術的解決の評価
工場監査チェックリストが完成し、ISO準拠が確認されているので、ハードワークが完了したと仮定するのは簡単です。 しかし、実際には、最も結果的な ¤ と一貫して過小評価されている ⁄ の要因の1 つです B2B 機器 調達 は 起こる 後 機械は出荷されます。サポートインフラストラクチャは、信頼できる長期パートナーとワンタイムベンダーを分離します。.
“「工場提携において最も重要な要素は、初期生産ではなく、技術サポートのスピードと透明性、そしてアフターセールスの解決です。」 ¤ マッキンゼー アンド カンパニー、オペレーション プラクティス
この洞察は、調達チームが評価基準をどのように重視すべきかを再構成します。 10% の低単価でありながら 48 時間の応答ウィンドウを提供する工場は、24 時間テクニカル アクセスを備えたやや高価なパートナーよりも、3 年間の所有サイクルで大幅にコストが高くなる可能性があります。.
24 時間テクニカル サポートが交渉不可能な理由
重機はスケジュール通りに故障しません 現場でのダウンタイム ープロジェクト途中のスキッドステアーであれ、ピークシーズン中のトラクターであれー収益の損失に直接つながる ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー 24 時間テクニカルサポート はもはやプレミアム機能ではありません; 真剣な産業パートナーにとってベースラインとなる期待です 工場を評価する際には、専任のエンジニア、シフトベースのカバレッジ、またはアウトソーシングされたコールセンターなど、サポートの仕組みを具体的に尋ねると、答えから多くのことが明らかになります メンテナンスや運用稼働時間などの長期コストを考慮に入れる場合、理解 総所有経済学 署名する前も同様に重要です。.
デジタル ドキュメントとビデオベースのトラブルシューティング
最新のアフターセールスサポートはますます依存しています デジタルインフラ. .評判の良いメーカーは、配線図、油圧回路図、分解部品ビュー、エラーコードデータベースのアクセス可能なライブラリを維持している。より高度なパートナーは現在、ビデオベースのトラブルシューティング ¤ エンジニアを待たずに現場技術者が問題を解決できる、モデル固有の短いクリップを提供している。によると 調達ソリューションのベストプラクティス, 、2026 年の購入者は、デジタルファーストのサポートエコシステムをアドオンとしてではなく、標準として期待する必要があります。.
部品の入手可能性と世界的な配送物流
最良のテクニカルサポートであっても、重要な場合は失敗します 交換部品 到着までに6 週間かかります サプライヤー候補者に直接尋ねてください: 地域の部品倉庫はどこにありますか? 油圧シール、フィルター、ドライブベルトなどの高速摩耗コンポーネントの平均リードタイムはどれくらいですか? 緊急航空貨物の手配はできますか?
チェックポイント: 注目すべき 3 つのサポート赤旗
契約に署名する前に、工場の応答性を直接テストします email経由で技術的な質問を送信し、応答時間と品質を追跡します スクリーニング対象:
- 曖昧またはテンプレート化された返信 それは尋ねられた特定の質問に対処していません
- 専用のアフターセールス連絡先はありません ――販売とエンジニアリングの間で行き来することは警告サインです
- 部品の納期を確認できません 書面では、在庫管理が弱いことを示唆しています
工場が販売前の質問をどのように処理するかは、多くの場合、販売後の危機にどのように対処するかを正確に反映しています。サポート機能を検証したら、機器出荷前の次の保護層は出荷前検査 ⁄ サードパーティの専門家が独自に管理する重要なチェックポイントになります。.
ステップ 4: 出荷前検査 (PSI) の実施
徹底した工場監査と堅牢なアフターセールス契約が締結されているにもかかわらず、機器が生産現場から出る前に重要な安全策が 1 つ残っています 出荷前検査 (PSI). 。このステップは、紙で確認されたすべてのものを検証された物理的な現実に変換します ――そして数字はそれを裏付けます。.
出荷前 資格のある第三者検査員による検査は、欠陥のある重機を受け取るリスクを最大80%低減します, 、 による 品質 検査 ブログ / ベイソース グローバル.
第三者検査官の役割
独立した検査会社は、工場内のQAチームが提供できない強制的な中立性をもたらします。 産業機器の認定を受けた機関は、合意された評価に対して構造化された評価を実施します 品質管理基準, 、機械が実際に何を提供するかに対して工場が報告するものをテストします。 、掘削機、ローダー、またはトラクターを調達するB2Bバイヤーのため ――どこ 総所有コスト ステッカーの価格よりもはるかに重要です ――この中立性については交渉の余地がありません。.
評価する主要な PSI メトリクス
重機用の信頼できるPSIは、次の3 つのコア性能の柱をカバーしています:
- エンジン性能: コールドスタート挙動、負荷時のRPM安定性、排気ガスプロファイル、アイドル時とフルスロットル時の油圧測定値
- 油圧圧力: シリンダー応答時間、ポンプ出力 (スペックシートに対するバー/PSI で測定)、ホースの完全性、およびすべての継手でのリークポイントチェック
- シャーシの完全性: フレーム溶接の品質、車台のアライメント、ブーム アームまたはローダー マウントの構造応力点、溶接継手上の塗装の接着
掘削機固有の指標の場合 ¤ 足回りの摩耗公差や取り付けの互換性を含む ¤ a 詳細スペック内訳 検査レポートを試運転する前に、便利なベンチマークを提供します。.
PSI中に見つかった欠陥の処理
インスペクターが問題にフラグを立てるとどうなりますか 構造化された応答プロトコルが重要です:
- すぐに文書 ⁄ すべての欠陥は、タイムスタンプ付きの検査レポートで写真撮影し、記録する必要があります
- 重大度を分類 ⁄ 表面上の小さな問題と機能的障害には、異なる修復タイムラインが必要です
- 正式な是正措置要求 (CAR) を発行します 出荷承認が与えられる前に工場へ
- 再検査 カテゴリ A の欠陥が修正された場合はリリース前に
「立ち入り禁止」配送チェックリスト
特定の調査結果は、配達圧力に関係なく、出荷を完全に停止する必要があります:
- 評価されるspecの85%の下の油圧圧力測定値
- エンジンオイルまたは冷却剤の汚染が検出されました
- 耐荷重コンポーネントの構造亀裂または不完全な溶接
- 安全インターロックが欠落しているか機能していません
- 輸出書類と一致しないシリアル番号
PSI の結果が文書化され、欠陥が解決されたら、次の論理的な疑問が生じます。適切に組織され、監査対応の生産ラインは実際にどのようなものになるのでしょうか。次のビジュアル ガイドでは、最新のアセンブリ環境について説明します。.
ビジュアルガイド: 重機生産ライン内
工場直接購入にコミットする前に、生産プロセスが実際に行われているのを見ることで、監査チェックリストがすでに紙にフラグを立てていることを確認できます。 以下のビデオは、最新のミニ掘削機の組立ラインの舞台裏を紹介しています ――細心の注意を払ってください ワーカーの間隔, 部品 組織, 、 および か 品質チェックポイント 最終検査時だけでなく、複数の段階で表示されます。.
[ビデオプレースホルダー: モダンミニ掘削機生産ラインアセンブリ]
工場の床で何に注目すべきか
適切に運営されている生産ラインは偶然ではありません。規律あるメーカーの視覚的なヒントには次のものがあります 明確にラベル付けされたコンポーネント ステーション, 、ワークステーション間の最小のクラッタ、および目に見える ISOサイネージ 施設全体に投稿されています。調達オプションを評価していて、その方法に関するコンテキストが必要な場合 長期所有コスト 機器の選択には、この段階での組み立ての一貫性が非常に重要です。.
まとまりのない床は、出力が一貫していないことを示す先行指標です ――価格優位性がなければ、将来的には完全に相殺できるもの。.
実際には、現代の調達基準を満たす施設には、で強調されているように、リアルタイムの生産追跡ボードも表示されます 産業機器選択ガイド2026. これらの視覚的管理ツールは、メーカーがトレーサビリティ (以前のステップで検討したアフターセールスや PSI の成果に直接反映される品質) を優先していることを示し、最終的には構築する価値のある長期的なパートナーシップを形成します。.
結論: 持続可能な工場直接パートナーシップの構築
重機ファクトリーダイレクトの調達は決して単なる取引ではありません ⁄ これは長期的な運用関係の基盤です 工場の初期監査や品質管理プロトコルから出荷前検査や生産ラインの評価まで、このガイドで取り上げるすべてのステップは、以下の一つの核となる原則を反映しています: 監査第一主義の考え方は、機器が現場に到着してからずっと後から利益をもたらします.
デューデリジェンスを省略すると、事前に時間が節約される可能性がありますが、下流のコスト (計画外のダウンタイム、高価な修理、信頼性の低い部品の入手可能性) により、認識されている節約はすぐに消去されます。実際には、サプライヤーにコミットする前に構造化された監査に投資する購入者は、パートナーシップの存続期間に関する機器の性能が向上し、契約上の紛争が少なくなると一貫して報告します。.
メーカーを選択する際の長期的な ROI 24 時間テクニカルサポート 特に強調すべき点 建設や農業の操業では、ピークシーズン中の機器の故障は不便であるだけでなく ――財務的に損害を与える 24 時間体制のサポート、文書化された対応プロトコル、実証済みの部品物流に支えられたサプライヤーが、ベンダーから真のビジネス資産へと変革 調達コンプライアンスフレームワークは、アフターセールスインフラストラクチャをB2B機器の意思決定において最も過小評価されている要因の1 つとして一貫して特定しており、サポート機能を交渉不可能な監査基準にすることで経験豊富な調達チームがギャップを埋めています。.
特に農業購入者向けに評価します トラクター モデル全体の長期所有コスト 監査が始まる前に工場の選択基準を鮮明にすることができます ――期待寿命をメーカーの実績と一致させることができます。.
最後のアドバイスは簡単です: すべての工場訪問を構造化された面接として扱います。チェックリストを持参し、独自に認証を確認し、競争価格に弱い監査結果を無効にさせないでください。.
プロのヒント: 現場を訪問する前に、生産ラインのライブビデオウォークスルーをリクエストしてください。 - 品質管理に自信のあるサプライヤーは、ためらうことなくこれに対応します。抵抗する人たちは、重要なことをあなたに話しています。.
よりスマートに監査する準備はできていますか? 技術調達コンサルタントとつながり、建設または農業機械の要件に合わせたカスタマイズされた工場評価フレームワークを構築します。 - 適切なパートナーシップは最初の請求書のかなり前から始まるためです。.